
Představte si nové hydraulické vedení, které začne plakat u kompresního šroubení již po týdnu provozu. Montáž je zřídkakdy skutečný problém. Ve většině případů se chyba stala během instalace: trubka nebyla zbavena otřepů, matice byla příliš utažena nebo byl použit nesprávný závitový tmel. Dobrou zprávou je, že instalace potrubních tvarovek je opakovatelný proces. Jakmile pochopíte typ připojení, připravíte konec trubky a použijete správný utahovací moment, můžete s jistotou instalovat šroubení se závitem, stlačováním nebo s nálevkou. Tento průvodce vás provede instalačními metodami používanými v průmyslovém a přístrojovém potrubí s tolerancemi a kontrolami, které udržují spoje bez úniku.
Vyberte správný typ připojení a armatury
Než vezmete klíč, identifikujte materiál trubky a spojovací normu, se kterou pracujete. Hlavními kategoriemi jsou šroubení se závitem, svěrné (lemovací) šroubení, rozšířené šroubení a svařované spoje. Závitové tvarovky jsou běžné pro nízkotlaká vodovodní a plynová potrubí; kompresní fitinky dominují přístrojovému vybavení a hydraulickému potrubí, protože je lze snadno modifikovat; nástavby s nástavci ovládají hydraulické systémy s vysokými vibracemi; a svařované spoje se používají tam, kde jsou vyžadovány trvalé spoje. Každý typ má jiné požadavky na přípravu a utažení.
Výběr správného typu armatury je také věcí geometrie: T-kusy a vidlice rozbočují tok, kolena mění směr, spojky a spojky spojují dvě délky a adaptéry překlenují různé standardy. Pokud právě začínáte, náš průvodce typy potrubních armatur pokrývá hlavní tvary a materiály.
| Typ připojení | Typická média | Klíčový nástroj | Kritický krok |
|---|---|---|---|
| Se závitem | Voda, plyn, nízkotlaké rozvody | Klíče, závitový tmel | Vyčistěte závity a naneste tmel |
| Komprese (objímka) | Přístrojové vybavení, hydraulické kapaliny | Dva klíče, řezačka trubek, nástroj na odstraňování otřepů | Nasaďte trubku na dno a utáhněte na předepsané otáčky |
| Vzplanutí (37°) | Hydraulické systémy s vysokými vibracemi | Hořící nástroj, klíče | Vytvořte kužel a zkontrolujte, zda nejsou praskliny |
| Svařované | Trvalé vysokotlaké vedení | Svařovací zařízení | Vyčistěte svarovou oblast a v případě potřeby profoukněte |
Stejně důležité je pochopení jmenovitého tlaku a teplotního rozsahu armatury. Armatura dimenzovaná na 3 000 psi při okolní teplotě nemusí být vhodná pro provoz s vysokoteplotní párou.
Označte, odřízněte a odhrotujte trubku
Čistý, čtvercový řez a konec bez otřepů nejsou volitelné. Použití pily na železo vytváří drsnou hranu a může zanechat kovové hobliny, které později kontaminují systém a poškozují těsnicí plochy objímky. Použijte kotoučovou řezačku trubek pro trubky do velikosti asi jednoho palce, poté odstraňte vnitřní otřepy pomocí nástroje na odstraňování otřepů. Na nerezovou ocel funguje jemný pilník nebo odjehlovací čepel. Řez by měl být čtvercový: viditelně zkosený konec může vychýlit objímky a způsobit netěsnosti.
Důležitá je také kvalita materiálu. Nekvalitní trubka s povrchovými škrábanci nebo oválností nebude dobře těsnit ani při dobrém lícování. naše nerezové bezešvé trubky se často používá pro přístrojová a hydraulická vedení, protože rovnoměrná stěna a hladký otvor snižují vibrace a místa selhání. Při výběru hadičky zkontrolujte toleranci vnějšího průměru (například ±0,003 palce pro běžné velikosti) a potvrďte, že tloušťka stěny odpovídá jmenovitému tlaku.
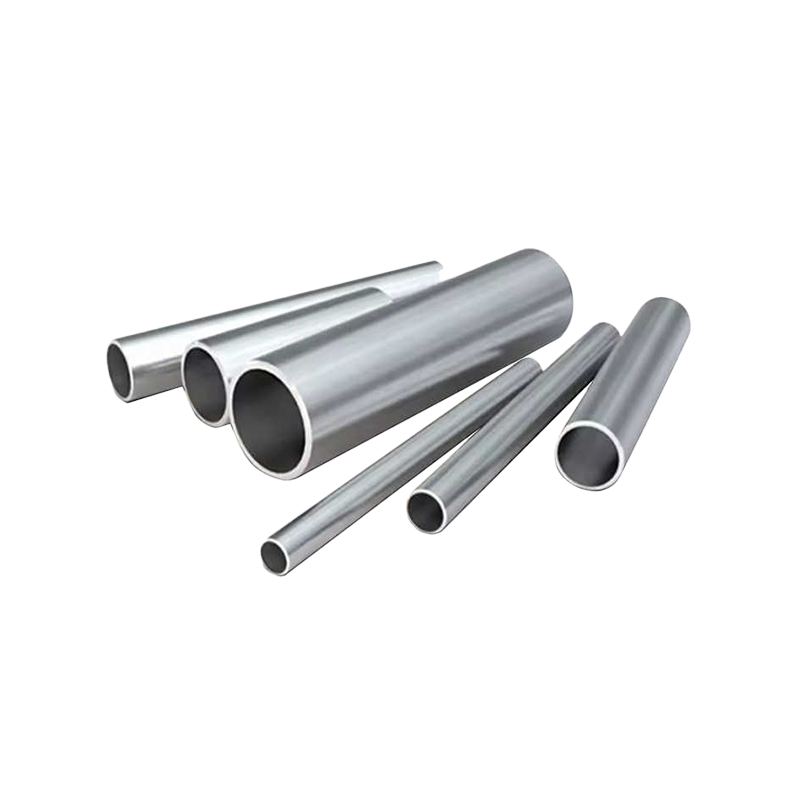 Velkoobchodní továrna na bezešvé trubky / potrubí z nerezové oceli, výrobci - Nanton Nantong Samson Precision Industry Co., Ltd. je čínský velkoobchodní výrobce a továrna na výrobu bezešvých trubek / trubek z nerezové oceli, výrobce... Zobrazit produkt →
Instalace šroubení se závitem
Závitové spoje se zdají být přímočaré, přesto selhávají častěji než jakýkoli jiný typ spoje z důvodu nadměrného utažení, špatné přípravy závitu nebo neshodných závitů. Klíčem je udržovat závity čisté, používat správný tmel a zastavit na správném místě. Teflonová páska závity promazává a pomáhá jim sedět, ale nevyplňuje mezery v poškozených závitech. U nerezové oceli vždy přidejte také směs proti zadření, abyste zabránili zadření.
- Vyčistěte vnější i vnitřní závit drátěným kartáčem nebo rozpouštědlem.
- Omotejte teflonovou pásku ve směru hodinových ručiček kolem vnějších závitů na tři až pět otáček, přičemž první závit ponechte odkrytý.
- Spusťte armaturu ručně a zasuňte ji dovnitř, dokud nebude přiléhat.
- Použijte klíč pouze pro poslední otočení a zastavte, když je kování v zamýšleném úhlu a naroste odpor.
Jedno upozornění: nepoužívejte teflonovou pásku na rozšířené nebo kompresní fitinky. Tato spojení spoléhají na kontakt kov na kov a páska může zasahovat do těsnění. Vyvarujte se také kombinování různých typů závitů, jako jsou NPT a BSP, bez správného adaptéru.
Instalace kompresních armatur
Kompresní armatury jsou standardem v přístrojovém vybavení a hydraulickém potrubí, protože usnadňují opětovnou montáž a udržují těsné těsnění kov na kov. Dvě běžné konstrukce jsou dvojitá objímka a jednoduchá objímka. Dvojitá objímka má přední objímku pro utěsnění a zadní objímku pro uchopení a pohlcení vibrací; jediná objímka spojuje obě funkce v jedné části. Pro většinu přístrojových aplikací naše kování z nerezové oceli s dvojitou objímkou jsou spolehlivou volbou, protože konstrukce se dvěma objímkami rozděluje zatížení a je méně citlivá na drobné odchylky trubky.
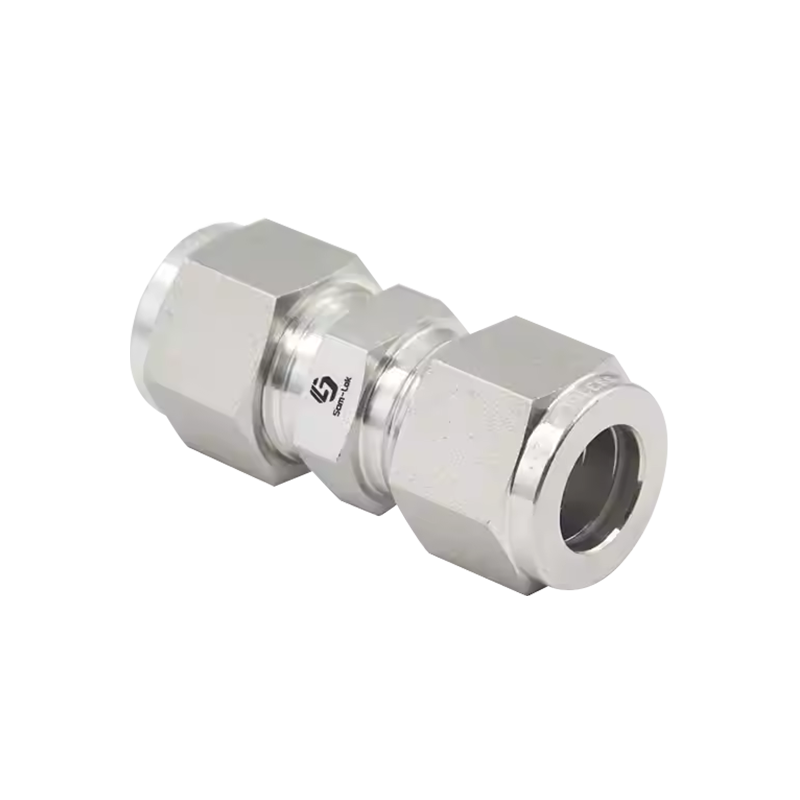 Velkoobchodní továrna na kompresní trubkové armatury z nerezové oceli, výrobci Nantong Samson Precision Industry Co., Ltd. je čínský velkoobchodní výrobce a továrna na kompresní armatury z nerezové oceli Union Union,... Zobrazit produkt →
- Nasuňte matici a objímky na konec trubky ve správném pořadí: matice, zadní objímka, přední objímka pro typ s dvojitou objímkou.
- Zasuňte trubku do těla tvarovky, dokud nedosedne na rameno.
- Rukou utahujte matici, dokud neucítíte odpor, poté matici a tělo označte ryskou.
- Matici utáhněte o jeden a čtvrt otáčky z polohy utažení rukou (někteří výrobci uvádějí jeden a půl; vždy se řiďte specifikací výrobce). Pro typy s jednou objímkou je typická asi jedna celá otáčka.
- Držte tělo záložním klíčem a dotáhněte matici druhým klíčem, aby nedošlo k ohnutí trubky.
Pro hydraulická vedení s těžšími trubkami nebo vyšším tlakem, a Nerezová hydraulická spojka s jednou objímkou nabízí kompaktní úchop a dobrou odolnost proti nárazům. Instalace je podobná, ale protože je objímka delší a dělá celou práci, ujistěte se, že je trubka zcela zasunuta a že ji nedotahujete.
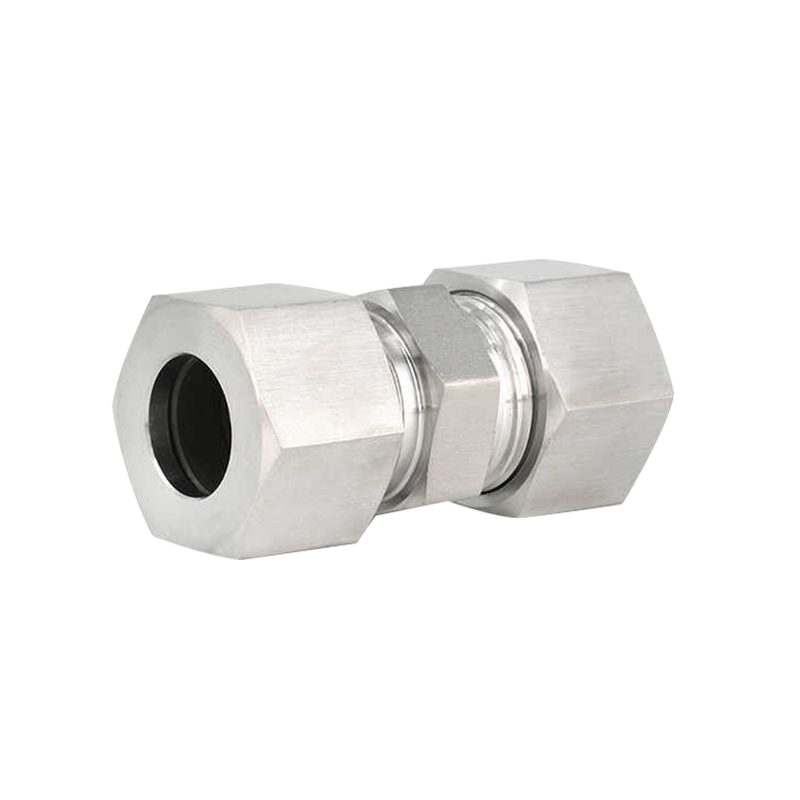 Velkoobchod továrna na hydraulické spoje z nerezové oceli, výrobci - Nanto Nantong Samson Precision Industry Co., Ltd. je čínský velkoobchod výrobců a továren hydraulických spojek z nerezové oceli, nerezové... Zobrazit produkt →
Lesklé a svařované spoje
Posuvné armatury jsou běžné ve středotlakých hydraulických systémech. Konec trubky je mechanicky rozšířen do 37stupňového rozšířeného kužele pro připojení JIC nebo 45stupňového kužele pro automobilové spoje. Nejčastější chybou je nedostatečné rozšíření: lem by měl tvořit hladký, rovnoměrný kužel, který odpovídá sedadlu bez prasklin. Použijte rozšiřující nástroj se správnou matricí pro velikost trubky a kontrolujte světlici za dobrého světla. Pokud matice sklouzne nebo se lem při utahování zhroutí, odřízněte trubku a začněte znovu. Hořící nerezová ocel vyžaduje větší tlak než měď nebo hliník, proto použijte nástroj určený pro daný materiál. U nerezové oceli použijte kalené raznice a poslouchejte, zda nepraská; pokud uvidíte rozštípnutou hranu, je nutné odříznutí odříznout a znovu vytvořit, nikdy neopravovat přílišným utažením.
Svařované spoje a spoje s kovovým těsněním jsou pro trvalé nebo vysoce čisté systémy. Například tvarovky typu VCR používají těsnění a ucpávku k vytvoření těsného spoje pro potrubí polovodičové třídy; tyto sestavy vyžadují pečlivé vyrovnání a obvykle momentový klíč. Protože montážní tolerance je úzká, dodržujte hodnoty krouticího momentu výrobce místo utahování hmatem.
Tlaková zkouška a závěrečné kontroly
Po dokončení připojení neuvádějte systém ihned do provozu. Aplikujte roztok mýdla a vody nebo komerční detektor netěsností na každý spoj, zatímco je systém natlakován na svůj pracovní tlak nebo na zkušební tlak stanovený pro danou úlohu. Bubliny indikují únik. U vzduchových systémů udržujte tlak po dobu alespoň 15 minut a sledujte manometr. U hydraulických systémů natlakujte pomalu a cyklujte ventily, aby se objímky usadily. Mýdlový test funguje také pro plynové systémy; u větších úniků můžete slyšet syčení, než se objeví bubliny. Vždy dodržujte limity provozního tlaku systému a během testování používejte zařízení pro odlehčení tlaku.
Zkontrolujte také, zda jsou zajištěny dlouhé nepodporované běhy. Trubkové spony zabraňují vibracím, které jsou hlavní příčinou uvolněných matic a mechanicky zpevněných konců trubek. Nakonec označte všechny armatury, které vyžadují pravidelné dotahování; některé kompresní šroubení mohou vyžadovat malý dotahovací moment po prvním tepelném cyklu.
Klíčové zjištění: netěsnost armatury je zřídka chybou armatury. Většina netěsností je způsobena vynechaným odjehlovacím průchodem, nedbalým obalem nitě nebo příliš nadšeným klíčem. Udělejte si čas na identifikaci připojovacího standardu, správně připravte zkumavku a utáhněte ji na doporučenou specifikaci. Tento zvyk vám ušetří hodiny řešení problémů a udrží váš systém kapalin v suchu a bezpečí.
